Lean et digital : pourquoi l'un ne va pas sans l'autre
Dans certaines entreprises industrielles, le Lean et le digital avancent sur deux voies séparées. D’un côté, les chantiers d’amélioration continue, les tableaux blancs et les post-it. De l’autre, les projets informatiques, les écrans et les capteurs. Les uns soupçonnent le digital de compliquer l’atelier ; les autres voient le Lean comme une méthode d’un autre temps.
Cette opposition est un contresens. Le Lean et le digital poursuivent le même but : rendre les problèmes visibles et les résoudre vite. Et ils ont besoin l’un de l’autre.
- Le Lean est la condition d’un digital efficace : sans standards ni données techniques fiables, les outils numériques produisent des chiffres faux.
- Le digital démultiplie le Lean : des données justes, disponibles en temps réel, rendent l’amélioration continue plus réactive et mieux ciblée.
Cet article développe ces deux idées, avec des exemples tirés du terrain. Il complète notre page sur l’industrie du futur.
Le Lean, fondation des outils digitaux
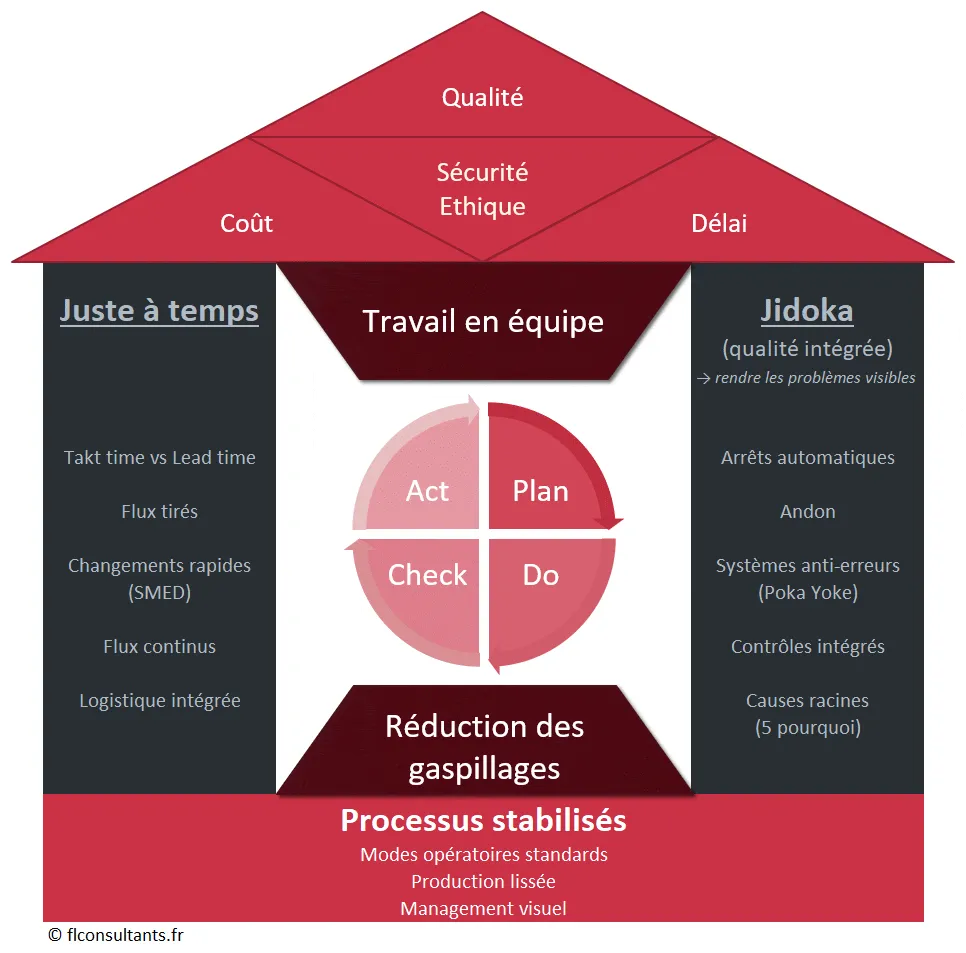
Les fondations de la maison Toyota
La maison Toyota, représentation classique du système de production Toyota, repose sur des fondations : la stabilité des processus, le travail standardisé et le lissage de la production. Les piliers (juste-à-temps et jidoka) et le toit (qualité, coût, délai) ne tiennent que si ces fondations sont solides.
Un outil digital est positionné à ce niveau. Il ne crée pas les standards : il les consomme. Un MES, un logiciel d’ordonnancement ou un tableau de bord temps réel calcule, contrôle et affiche à partir de gammes, de temps et de spécifications fournis par ailleurs. Si ces données sont approximatives, l’outil produit des résultats faux avec une grande précision.
Les données techniques, socle de tout outil numérique
Les données techniques sont les standards de l’atelier, mis sous forme numérique. Chacune alimente un usage digital précis.
| Donnée technique | Usage digital | Si elle est fausse ou absente |
|---|---|---|
| Temps de cycle de référence | Calcul du TRS en temps réel | Un TRS supérieur à 100 %, ou des pertes de cadence invisibles |
| Plan de contrôle : caractéristiques, tolérances, fréquences | Saisie des autocontrôles sur ligne, contrôles bloquants | Des contrôles inutiles qui lassent les opérateurs, ou des contrôles manquants |
| Gammes, nomenclatures, recettes | Dossier de lot électronique (EBR), consommations, traçabilité | Un dossier de lot incomplet, des écarts de stock, une traçabilité inexploitable |
| Temps opératoires, temps de changement de série, capacités | Optimisation de l’ordonnancement | Un planning théoriquement optimal, inapplicable dans l’atelier |
| Causes d’arrêt et de rebut codifiées | Pareto des pertes, analyse des causes | Des catégories « divers » qui pèsent la moitié des arrêts |
Un exemple : le TRS qui ment
Une ligne affiche un TRS supérieur à 90 %, alors que les livraisons sont en retard. L’enquête révèle que le temps de cycle de référence, repris de l’ERP, n’a jamais été mis à jour après une amélioration de la machine. L’indicateur mesure fidèlement un standard faux.
La leçon est générale : le numérique amplifie la qualité des données techniques, il ne la crée pas.
Définir, maintenir, optimiser
Chaque donnée technique appelle trois questions, à trancher avant tout projet digital. Elle doit être :
- Définie : dans quel système est-elle maître ? L’ERP, le PLM, le MES ?
- Maintenue : qui la met à jour, et quand ? Après une modification de produit, un chantier SMED, un changement de machine ?
- Optimisée : le standard reflète-t-il la meilleure pratique connue, ou une habitude ?
C’est un travail typiquement Lean : chronométrages, observation du travail réel, standardisation. Il est souvent la première étape, et la plus rentable, d’un projet digital réussi.
Les outils 4.0 au service du Lean
Une fois les fondations posées, le digital change l’échelle de l’amélioration continue. Il ne remplace ni le terrain, ni la résolution de problèmes : il leur donne de meilleurs moyens.
Plus de réactivité
Un relevé papier est consolidé le lendemain, parfois la semaine suivante. Un indicateur temps réel signale une dérive pendant l’équipe, quand l’opérateur et le régleur peuvent encore agir. La boucle entre l’apparition d’un problème et la réaction se raccourcit.
Des données plus fiables et plus justes
Les compteurs machine ne s’arrondissent pas. Les arrêts sont horodatés à la minute, y compris les micro-arrêts que personne ne note à la main. Les écarts entre ce qui est déclaré et ce qui est réellement produit deviennent visibles.
Des actions mieux priorisées
Avec des pertes mesurées et qualifiées, le Pareto n’est plus une estimation. L’équipe s’attaque aux causes qui pèsent réellement sur la performance, et non à celles dont on parle le plus.
Du temps rendu à la résolution de problèmes
Dans beaucoup d’ateliers, l’animateur Lean passe des heures à collecter les fiches, ressaisir les données et mettre en forme les graphiques. Le digital supprime ce travail sans valeur ajoutée. Le temps libéré va où il est utile : sur le terrain, à analyser les causes et à suivre les actions.
| Approche manuelle | Approche digitale | |
|---|---|---|
| Collecte | Fiches papier, ressaisies | Automatique ou saisie au poste |
| Délai de disponibilité | Le lendemain ou la semaine suivante | Immédiat |
| Précision | Arrondis, oublis, micro-arrêts ignorés | Horodatage à la minute, compteurs machine |
| Temps de l’animateur | Mise en forme des données | Analyse et résolution de problèmes |
Exemple : l’animation à intervalle court sur tableau de bord digital
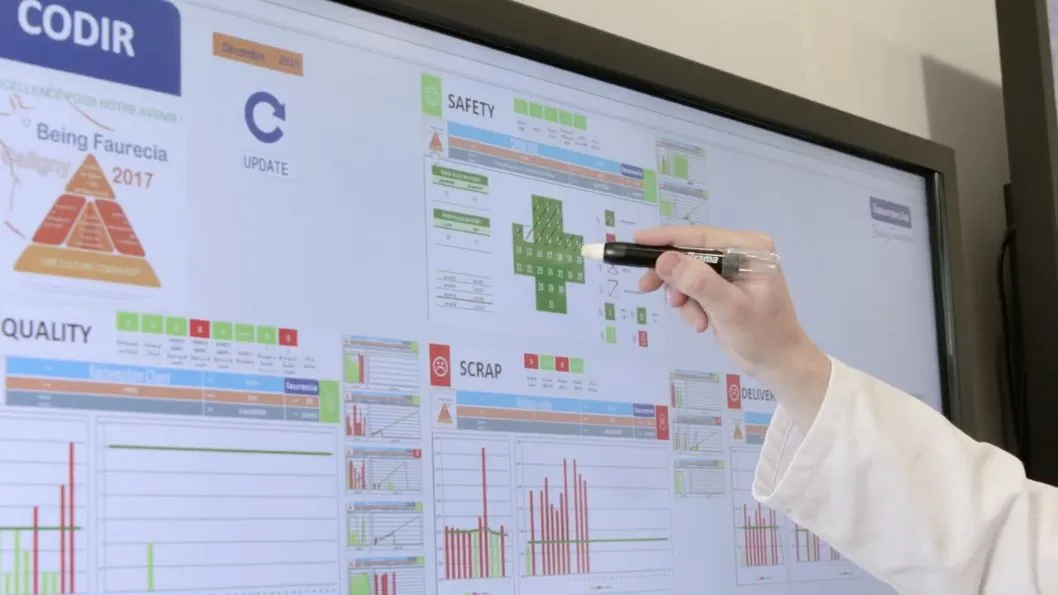
L’animation à intervalle court (AIC) réunit l’équipe quelques minutes, à intervalles réguliers, devant ses indicateurs. Elle constate les écarts, décide des actions immédiates et remonte ce qui la dépasse au niveau supérieur.
Avec un tableau de bord digital, la réunion change de nature :
- Les indicateurs sont à jour à l’ouverture de la réunion : TRS, production réalisée, rebuts, avance ou retard sur les OF.
- Les écarts sont déjà qualifiés : les principaux arrêts sont identifiés, avec leur durée et leur cause déclarée.
- La discussion porte sur les actions, et non sur la fiabilité des chiffres.
- Le suivi des actions est rattaché aux indicateurs : on voit si l’action a produit son effet.
Le rituel reste humain. L’outil ne décide pas ; il permet à l’équipe de décider plus vite et sur de meilleures bases. Pour mettre en place ce type d’animation après un projet MES, voir comment gérer un projet MES.
Statistiques et IA : aller plus loin dans l’analyse
Des données nombreuses et contextualisées ouvrent la voie à des analyses plus fines.
- Les outils statistiques classiques du 6 sigma (cartes de contrôle, régressions, tests d’hypothèses) gagnent en puissance avec des historiques complets.
- Les corrélations entre paramètres de procédé et qualité deviennent mesurables : température, vitesse, lot de matière, équipe.
- L’intelligence artificielle permet de détecter des dérives faibles, d’anticiper une panne ou de recommander un réglage.
Ces outils rendent la résolution de problèmes plus pertinente. Ils n’en dispensent pas : une corrélation n’est pas une cause, et c’est encore sur le terrain que l’on confirme une hypothèse, avec les outils classiques comme le diagramme d’Ishikawa.
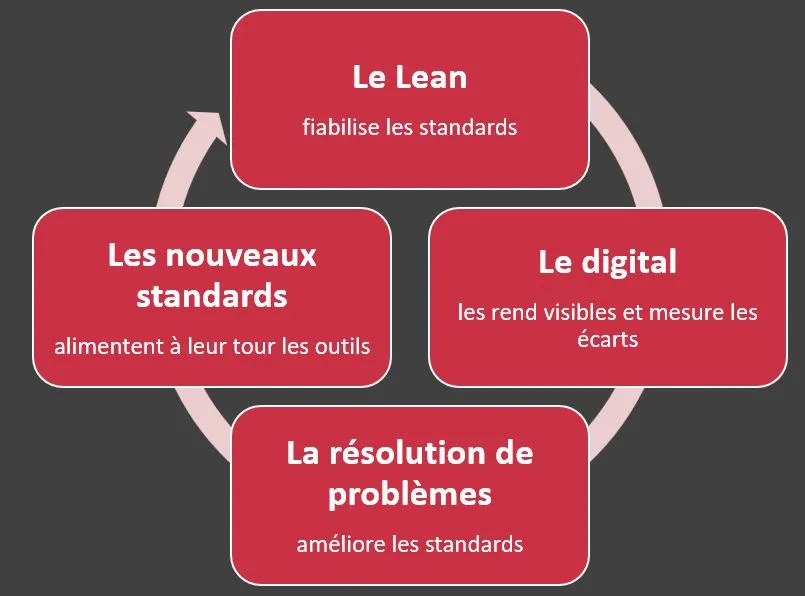
Un cercle vertueux
Les deux axes se renforcent mutuellement. Le Lean fiabilise les standards ; le digital les rend visibles et mesure les écarts ; la résolution de problèmes améliore les standards ; les nouveaux standards alimentent à leur tour les outils.
En pratique, quatre principes permettent de les combiner :
- Stabiliser avant de numériser. Un processus instable, numérisé, reste instable ; il devient seulement plus difficile à modifier.
- Fiabiliser les données techniques dès le cadrage du projet digital, et nommer qui les maintient.
- Concevoir les outils pour les rituels Lean : les écrans servent l’AIC, la résolution de problèmes et le suivi des actions, pas l’inverse.
- Faire vivre la boucle : chaque amélioration validée met à jour le standard dans l’outil.
Un projet digital sans Lean produit des tableaux de bord que personne n’exploite. Un Lean sans digital s’épuise dans la collecte de données. Ensemble, ils donnent à l’atelier les moyens de progresser plus vite.
Comment FL Consultants vous accompagne
La double compétence Lean et digital est au cœur de notre pratique. Nous intervenons sur les deux versants, et surtout à leur jonction.
- Fiabilisation des données techniques. Chronométrages, standards de temps, gammes, plans de contrôle : les fondations de vos outils. Voir un exemple : standards de temps en atelier de montage.
- Projets MES et digitaux. Cadrage, choix de la solution, assistance à maîtrise d’ouvrage, en gardant l’usage terrain au centre.
- Animation de la performance. Mise en place de l’animation à intervalle court, résolution de problèmes, chantiers Lean appuyés sur les données.
- Formation. Lean, MES et industrie du futur, pour les équipes et l’encadrement.
Questions fréquentes
Faut-il terminer sa démarche Lean avant de lancer un projet digital ?
Non. Le Lean n'est jamais terminé. Il faut en revanche avoir stabilisé les processus concernés et fiabilisé les données techniques qu'utilisera l'outil. Les deux démarches avancent ensuite en parallèle.
Le digital ne va-t-il pas remplacer le management visuel ?
Il le prolonge. Un écran d'atelier est un outil de management visuel, à condition d'être lisible, placé là où l'équipe travaille et utilisé dans les rituels. Le tableau blanc garde sa place pour les actions et les problèmes en cours.
Qu'est-ce que le « Lean 4.0 » ?
C'est l'expression parfois utilisée pour désigner l'usage des technologies numériques au service des principes du Lean : indicateurs temps réel, kanban électronique, autocontrôles numérisés, analyse statistique des pertes.
Qui doit maintenir les données techniques ?
Le plus souvent le service méthodes ou l'industrialisation, avec la qualité pour les plans de contrôle. L'essentiel est que le responsable soit nommé, et que la mise à jour suive chaque modification du produit ou du procédé.
Par quel outil digital commencer pour soutenir le Lean ?
Le suivi du TRS et des arrêts en temps réel est souvent le meilleur point d'entrée. Il est rapide à mettre en place et alimente directement la résolution de problèmes.
Mis à jour le par Frédéric Leveugle